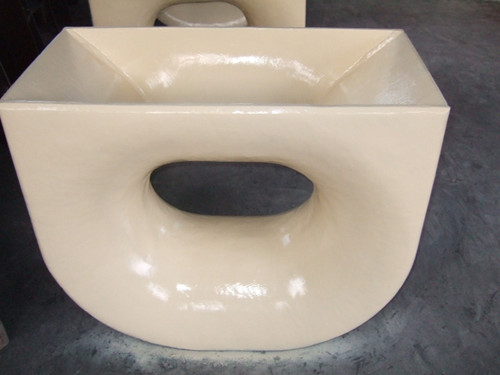
导缆孔磨损过快是船舶系泊系统的常见问题,本质是缆绳与孔壁的滑动摩擦叠加泥沙、盐粒的三体磨料磨损,长期偏磨、材质不匹配、维护不到位会进一步加速损耗。以下从磨损根源、预防优化、修复方案三个维度给出系统性解决措施:
一、先明确磨损过快的核心原因
摩擦工况恶劣:风浪、潮汐导致缆绳往复滑动,叠加缆绳携带的泥沙、锈蚀碎屑形成 “磨料效应”,像砂纸一样持续切削孔壁;高张力下局部接触应力过大,会快速磨出沟槽。
材质与结构缺陷:普通铸钢本体硬度不足,表面粗糙度高;内圆弧曲率半径过小(R<10 倍缆绳直径),会形成切割效应,同时加剧自身与缆绳的双向磨损。
匹配与使用不当:缆绳类型与导缆孔不兼容(如钢丝绳配聚合物衬套会直接割坏衬套);安装角度偏差导致缆绳长期集中摩擦同一区域,形成严重偏磨。
维护缺失:表面锈蚀、毛刺、旧沟槽未及时处理,会形成恶性循环,越粗糙磨损越快。
二、长效预防:从结构与材质上降低磨损速率
这是解决磨损过快的根本方案,也是 OCIMF MEG4 等国际系泊指南推荐的主流方向。
1. 加装耐磨衬套(性价比高的方案)
在导缆孔内壁嵌入可更换的耐磨内衬,将 “缆绳 - 铸钢” 的硬摩擦转化为 “缆绳 - 低摩擦衬套” 的温和摩擦,磨损后仅需更换衬套,无需整体更换导缆孔。
合成纤维缆(HMPE、双编织缆)场景:选用超高分子量聚乙烯(UHMWPE)、尼龙或专用耐磨聚合物衬套,摩擦系数低,同时保护缆绳和孔壁,安装无需动火,用结构胶 + 螺栓固定即可。注意:严禁用于钢丝绳工况,会被钢丝毛刺快速划伤失效。
钢丝绳场景:选用不锈钢衬套或耐磨合金衬套,硬度高、抗切削能力强,适配钢丝缆的硬摩擦工况。
2. 升级摩擦形式:改用滚动式导缆结构
将传统滑动摩擦的导缆孔,替换为带滚筒 / 滚柱的导缆器,把缆绳与孔壁的滑动摩擦转为滚筒的滚动摩擦,磨损速率可降低 60% 以上,适合系泊频繁、海况恶劣的船舶 / 码头抖音百科。
注意需保证滚筒的弯曲半径符合缆绳设计要求(R≥10d),避免因半径过小反而加剧缆绳损伤。
3. 提升本体耐磨性能
材质升级:新替换导缆孔时,优先选用耐磨铸钢、高锰钢材质,替代普通碳素铸钢,本体耐磨性能提升 2~3 倍。
表面硬化处理:对现有导缆孔内壁做耐磨强化,常用方式有:
堆焊耐磨合金层:结合强度高,适合重载冲击工况;
超音速火焰喷涂碳化钨涂层:表面硬度高,耐磨性能优异,适合高精度尺寸恢复。
4. 优化结构与安装匹配
保证导缆孔内圆弧半径R≥10d(d 为缆绳公称直径),减小局部接触应力和切割效应;
调整安装角度,确保缆绳受力方向与导缆孔中心对齐,避免单侧偏磨。
三、日常维护:减缓磨损的常规手段
清洁除砂:每次系泊作业前,清理导缆孔内壁和缆绳表面的泥沙、盐粒、锈蚀碎屑,消除三体磨料磨损的诱因 —— 这是成本最低但容易被忽略的延寿措施。
定期检查:按船舶维护规范,每航次 / 每月检查磨损状态:
目视检查是否有沟槽、裂纹、锈蚀,用手触摸确认表面光滑度;
用超声波测厚仪检测壁厚减薄量,通常壁厚减薄达到原厚度的 10%~15% 时,必须进行修复或更换。
轻微损伤及时处理:表面出现轻微锈蚀、毛刺、浅沟槽时,立即打磨抛光,恢复表面光滑度,避免沟槽进一步扩大。
四、已出现磨损的修复方案
根据磨损程度选择对应修复方式:
轻度磨损(表面粗糙、浅沟槽,壁厚减薄<5%):打磨抛光修复,去除表面缺陷后可继续使用,建议同步加装衬套延长后续寿命。
中度磨损(明显沟槽,壁厚减薄 5%~10%,无裂纹变形):
堆焊修复:用耐磨焊条堆焊磨损区域,再机加工至原尺寸,结合强度高,适合重载工况;
镶衬套修复:直接在磨损孔内镶入标准耐磨衬套,一步完成尺寸修复与耐磨升级,工期短、性价比高。
重度磨损(壁厚减薄超标、出现裂纹、本体变形):整体更换导缆孔,更换时同步落实上述耐磨升级方案,避免重复快速磨损。