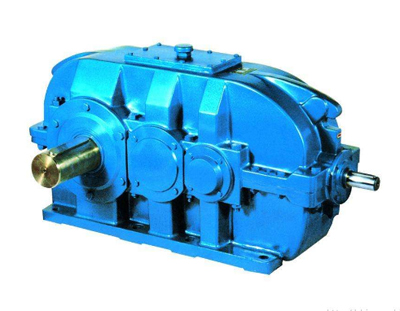
整体筛选顺序:区分源头工厂 / 贸易商 → 核查资质硬实力 → 核对工况适配能力 → 查验加工工艺与品控 → 考察非标定制、交期报价 → 售后保障 → 试单验收、避开坑点
一、第一步:先分清源头工厂还是中间商
源头工厂:自有厂房、加工设备、装配流水线、检测设备,可以实地看车间;支持非标改尺寸、改参数;配件自产可控。优先选择。
纯贸易中间商:没有生产车间,只是倒卖成品;容易参数虚标、货源不稳定、售后互相推诿、定制能力几乎为零,重载‑恶劣工况尽量避开。
简易辨别:索要厂区实拍、齿轮加工设备照片、出厂检测报告;可以预约上门考察。
二、核查厂家硬实力与资质
1. 必备资质
ISO9001 质量体系认证;防爆工况需要 Ex 防爆认证;出口需要 CE 认证
营业执照经营范围包含减速机制造,不是只做商贸
加分项:专精特新企业、传动行业协会会员、齿轮相关专利、大型设备厂商供货案例
2. 硬件生产实力
核心工序是否自主:齿轮磨齿、热处理、箱体加工优先本厂把控;外协热处理必须有批次质检记录
关键设备:CNC 加工中心、磨齿机、齿轮检测仪、三坐标检测仪、噪音‑负载出厂测试台
产能:常规型号现货库存,大批量订货确认产能、生产排期
3. 行业案例(重中之重)
优先找和你行业工况相同的案例:起重、船舶、矿山、环保、输送设备、伺服自动化、搅拌设备等。
重载冲击、潮湿腐蚀、高温、连续 24 小时运转属于严苛工况,必须要有同类设备成功案例,不要拿普通标准减速机硬上
三、根据你的工况筛选适配产品能力
先整理自身需求,再评估厂家能不能承接:
基础参数:功率、额定扭矩、速比、安装形式(卧式、立式、法兰、轴装)、轴径、空间尺寸
使用环境:常温 / 高温低温、粉尘潮湿、海水腐蚀、防爆要求、频繁启停、冲击负载、静音需求
减速机类型区分
ZSY/ZDY 硬齿面圆柱齿轮:矿山、建材、流水线重载
WP/WK 蜗轮蜗杆:需要自锁、低速轻载
摆线针轮:耐冲击、防尘、搅拌设备
行星减速机:高精度、伺服设备、空间紧凑设备
靠谱厂家会免费帮你选型,而不是只单纯推销现货。
四、工艺、用料、品控,判断耐用度(实地考察重点)
齿轮工艺:硬齿面减速机齿轮必须渗碳淬火之后磨齿;磨齿之后精度决定噪音、背隙、使用寿命;劣质厂家只铣齿不磨齿,短期就磨损、异响、断齿。
箱体:一体式镗孔加工,加工精度高,不容易漏油;分体箱体加工误差大,渗漏概率更高。
配件用料:轴承、油封、润滑脂决定故障率;
出厂检测:每一台减速机必须做空载试运转、噪音检测、渗漏检测,留存出厂检验记录,支持产品批次溯源。
五、定制能力、交货周期、报价性价比
非标能力:需要特殊安装尺寸、加长轴、特殊法兰、防爆、减速电机一体,询问改样周期、改图收费标准。
交期:标准件现货几天;非标件工期多久;合同写明逾期赔付条款。
报价避坑
正规报价写明含税、包装、运费、质保周期
拒绝超低价产品:大多齿轮钢材减配、省去磨齿工序、轴承缩水、扭矩虚标
核算综合成本:采购价 + 维修成本 + 配件寿命 + 停机损失,不要只对比单价
六、售后服务标准(直接决定后期省心程度)
质保年限:常规标准机型质保 1‑2 年;重载机型优先谈两年质保
故障响应:线上技术指导时效;能否上门检修
配件供给:多年之后齿轮、轴承、油封等易损件长期供货,防止厂家停产之后配件买不到
可提供安装图纸、保养手册、润滑方案、故障排查指南
七、完整采购流程建议
筛选 3‑5 家源头工厂索要样本、参数、行业案例
严苛工况优先实地验厂,查看加工车间和检测工位
s次合作一定要小批量试样,测试噪音、温升、漏油、负载性能
试样合格再大批量下单,合同写明参数标准、质保、售后、交货时间
八、常见坑点避雷清单
参数虚标:额定扭矩、功率往高标注,满载容易打齿
软齿面充当硬齿面,齿轮没有淬火磨齿
贸易商冒充生产厂家
报价低价,后期加收定制费、运费、包装费
质保口头承诺,合同不标注质保责任
蜗轮蜗杆、摆线针轮各地规模化传动工厂。